
Warum der erste Zyklus das kritische Ereignis ist
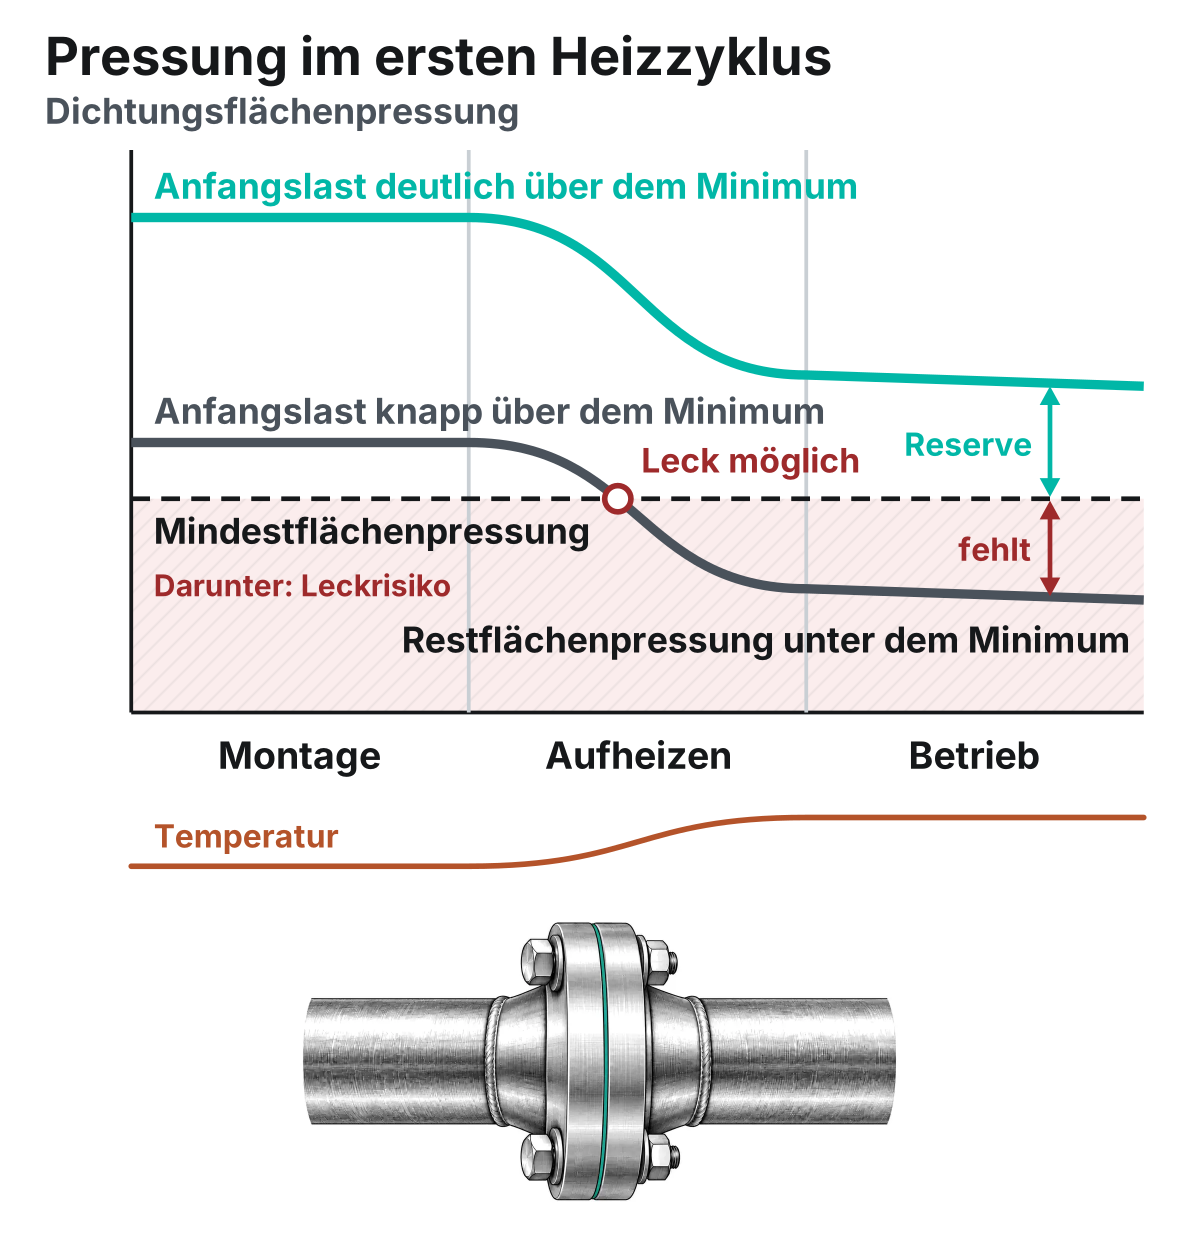
Die Kaltdruckprobe liegt nahe an den Bedingungen der Montage bei Umgebungstemperatur. Beim ersten Aufheizen ändern sich mehrere Dinge zugleich: Das Material beginnt zu kriechen; unterschiedliche Wärmedehnung verändert die wirksame Schraubenlänge und Dichtungsdicke; die Oberflächen werden weiter eingeebnet. Die wirksame Schraubenlast kann bei Betriebstemperatur deutlich unter dem Montagewert liegen. War sie anfangs nur knapp über dem Minimum, kann die verbleibende Flächenpressung für den Dampfdruck zu gering sein. Thermische Laständerungen und die Öffnungskraft des Drucks können dabei zusammenwirken.
Die Mechanismen des Lastverlusts im ersten Zyklus
- Beschleunigte Kriechrelaxation bei Temperatur: Kriechen beschleunigt sich bei Dampftemperatur erheblich; jeder Kriechschritt verringert Dickenmaß und Schraubendehnung. Am höchsten in der ersten Betriebsphase und bei dickeren Sorten (mehr verformbares Material).
- Differentielle Wärmedehnung: Stahlschrauben, Stahlflansche und Faserstoffdichtung dehnen sich unterschiedlich; die Schraubenlast kann je nach Verbindung bei Betriebstemperatur sinken oder steigen — ausgeprägter bei kurzen Schrauben relativ zur Flanschdicke und höheren Temperaturen.
- Bindererweichung in Fasersorten: Der Gummibinder (etwa NBR) erweicht bei Temperatur. Liegt die reale Temperatur im überhitzten Dampf höher, kann die Alterung schneller ablaufen. Ein Vergleich bei gleicher Temperatur ist aus den vorliegenden Datenblättern nicht ableitbar. Eine Sorte über ihrer Dauertemperatur zeigt höheres Kriechen und schnelleren Pressungsverlust durch und nach dem ersten Zyklus.
- Oberflächeneinbettung: Die erste Betriebsphase vollendet die bei der Montage begonnene Einebnung der Rauheitsspitzen — verringert die Schraubendehnung zusätzlich. Dieser Beitrag kann nach der frühen Betriebsphase abnehmen.
Material- oder Montageproblem?
Materialindikatoren: Dauertemperatur der Sorte unter der realen Dampftemperatur; dickere Sorte als die Fläche verlangt (kriecht mehr); NBR-Binder in überhitztem/sehr trockenem Hochtemperaturdampf; Auswahl nach Spitzen- statt Dauerwert; ausgebaute Dichtung gleichmäßig stark verpresst — möglicher Hinweis auf Kriechen oder thermische Relaxation, kein Beweis einer korrekten Montage.
Montageindikatoren: ungleichmäßige Pressmarke (ein Sektor stark, gegenüber schwach); Montagelast unter der Mindestflächenpressung der Sorte; Anziehen der Reihe nach statt über Kreuz; zu glatte Oberfläche, zu wenig Halt unter Dampfdruck; dasselbe Ausfallmuster mit verschiedenen Sorten — auch Montage und Betriebsbedingungen als Ursache betrachten.
Sortenwahl — die Dauertemperatur zählt
| Kinetics-Line-Sorte | Dauerdampf | Eignung | Anmerkung |
|---|---|---|---|
| GREENSEAL PRO 180 | 120 °C | Niederdruck-Sattdampf innerhalb der Grenze | Reale Dampftemperatur aus der Anlagendokumentation bestätigen — nicht aus dem Druck allein |
| BLUESEAL ULTRA 350 | 200 °C | Breiterer Sattdampfbereich; niedrig überhitzter Dampf bei bestätigter Temperatur | Restflächenpressung bei 300 °C (DIN 52913): 23 N/mm² |
| FLEXSEAL PRO 350 | 200 °C | Gleiche Dampfgrenze wie BLUESEAL; höhere Kompressibilität für Flansche mit geringerer Last | Nützlich bei variabler Flächenqualität oder begrenzter Schraubenlast; Restflächenpressung bei 300 °C: 20 N/mm² |
| GRAPHITESEAL ULTRA 350 | 250 °C | Höchster Dampf-Dauerwert der hier gelisteten Plattenmaterialien | Restflächenpressung bei 300 °C: 25 N/mm² — der höchste der drei hier bei 300 °C ausgewiesenen Testwerte |
Zum Vergleich der Restflächenpressung: DIN 52913 an 2-mm-Plattenmaterial, 16 Stunden, anfänglich 50 MPa, bei 300 °C. BLUESEAL 23, FLEXSEAL 20, GRAPHITESEAL 25 N/mm². Das ist kein Wert für Schraubenkraft oder Lebensdauer einer konkreten Verbindung. Die Dampf-Dauerwerte sind ebenfalls Materialwerte; Druck-Temperatur-Kombination, Flansch und Montage müssen zur Anwendung passen.
Dauerwerte für Dampf laut Materialdatenblättern. Im überhitzten Betrieb bestimmt der Überhitzungsgrad die Temperatur — der Druck allein nicht.
Montagefaktoren, die das Erstzyklus-Risiko erhöhen
- Zu geringe Anfangslast: Liegt sie nur knapp über dem Minimum, drückt der Erstzyklus-Verlust die Restflächenpressung darunter. Erst die Lastreserve prüfen — nicht auf eine kompressiblere Sorte hoffen.
- Anziehen der Reihe nach: ungleiche Kompression; der erste Heizzyklus verstärkt die Unterschiede — unterpresste Sektoren lecken zuerst. Kreuzmuster in Stufen.
- Zu glatte Fläche: Im Dampfbetrieb drückt der Druck kontinuierlich auf die Dichtung — ausreichende Textur entscheidet mit, ob sie den ersten Zyklus übersteht.
- Falsche Dicke: dicker als nötig kriecht mehr und hält weniger Restlast durch den Zyklus; bei guter Fläche kann die dünnere geeignete Dichtung bei korrekter Pressung die bessere Wahl sein.
Nachziehen nach dem ersten Heizzyklus? Eine heiße oder unter Druck stehende Flanschverbindung nicht nachziehen. Ob ein Nachziehen nach dem Abkühlen und Drucklosmachen zulässig ist und mit welchem Verfahren, muss die Montagevorschrift für die konkrete Verbindung festlegen. Unsere Materialdatenblätter nennen keinen Nachziehwert. Fragen zum Material: info@kinetics-line.com.
Der erste Heizzyklus zeigt, ob die Verbindung unter realen Bedingungen genügend Dichtreserve hat. Pressmarke ansehen, reale Dampftemperatur mit dem Dauerwert abgleichen, Flanschzustand und Montageverfahren klären — dann die erneute Montage planen.
Häufige Fragen
Warum leckt die Dampfverbindung erst nach dem ersten Aufheizen?
Beim Aufheizen können Kriechen, Relaxation und unterschiedliche Wärmeausdehnung die Flächenpressung verändern. Sinkt sie unter den für diese Verbindung erforderlichen Wert, kann sie undicht werden.
Darf ich nach dem ersten Heizzyklus nachziehen?
Eine heiße oder unter Druck stehende Verbindung nicht nachziehen. Ob Nachziehen nach dem Abkühlen und Drucklosmachen zulässig ist, legt die Montagevorschrift für die konkrete Verbindung fest. Unsere Materialdatenblätter nennen keinen Nachziehwert.
Woran erkenne ich, ob Material oder Montage schuld ist?
Die Pressmarke gibt einen Hinweis, keine sichere Ursache. Ungleichmäßige Verpressung kann an Montage oder Flanschgeometrie liegen; gleichmäßige Verpressung schließt Probleme mit Werkstoff, Medium oder Betriebsbedingungen nicht aus.
Welche Dichtung hält Dampf am längsten?
Eine pauschale Lebensdauer-Rangfolge lässt sich aus den Datenblättern nicht ableiten. GRAPHITESEAL hat von den hier gelisteten Plattenmaterialien den höchsten Dampf-Dauerwert, 250 °C. Für die tatsächliche Standzeit zählen die Bedingungen der Verbindung.
Oder senden Sie uns Medium & Temperatur — wir empfehlen kostenlos: info@kinetics-line.com E-Mail-Programm öffnen