
Was die Nutgeometrie bestimmt
Geltungsbereich: statische Axial- und Radialdichtungen ohne Relativbewegung. Dynamische Anwendungen haben andere Geometrieanforderungen.
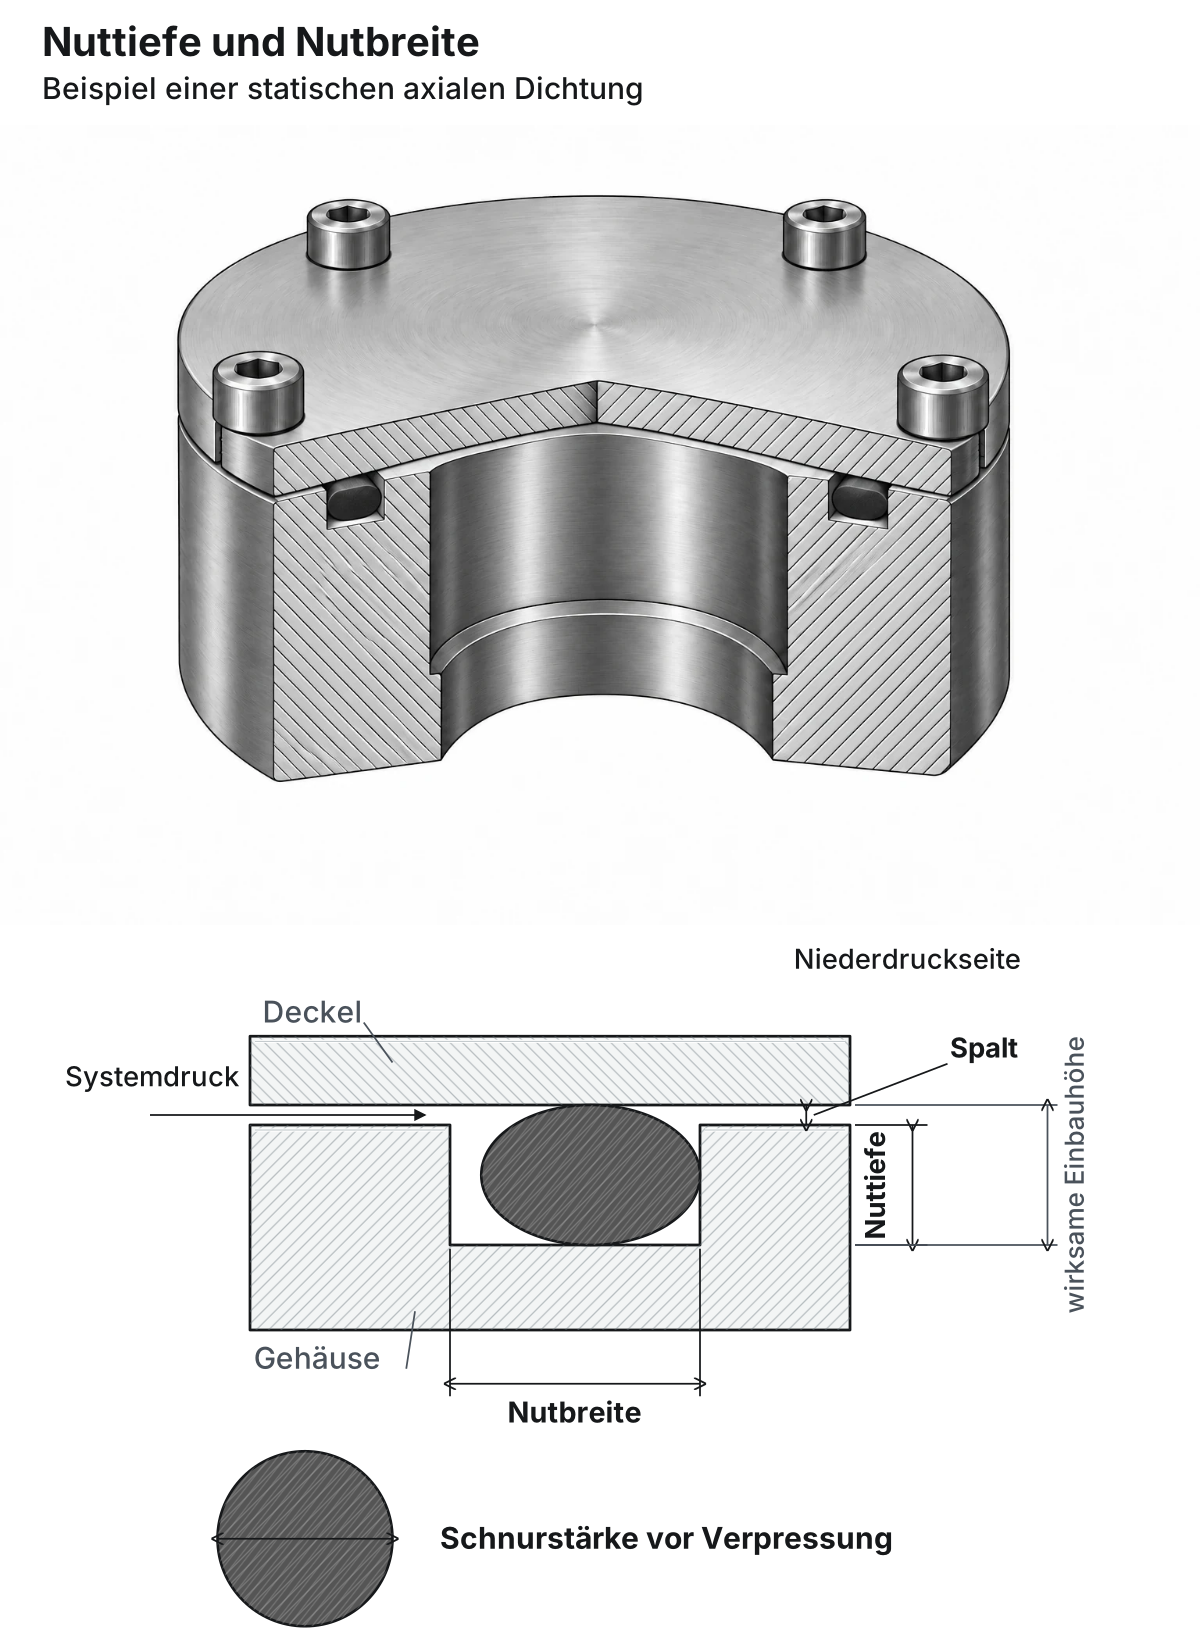
Bei der Montage wird der Ring zwischen Nutgrund und Gegenfläche verpresst, weicht seitlich in die Nutbreite aus und baut Kontaktpressung auf. Bei der gezeigten axialen Bauart beeinflusst die Nuttiefe die Verpressung; die Nutbreite bestimmt, wie viel Raum dem verpressten Ring bleibt. Tiefe, Breite und Ringvolumen müssen zusammenpassen.
Verpressung — und was passiert, wenn sie nicht stimmt
Die Verpressung wird auf die Schnurstärke bezogen. Für statische Dichtungen geben Norm und Herstellerleitfäden Zielbereiche vor, die sich nach Bauart, Schnurstärke, Mischung und Betriebsbedingungen unterscheiden.
Rechnerisches Beispiel: 2,62 mm Schnurstärke bei 2,10 mm wirksamer Einbauhöhe ergeben etwa 19,8 % Verpressung. Der zulässige Bereich kommt aus der passenden Auslegung, nicht aus diesem Beispiel.
- Zu wenig Verpressung: Die Kontaktpressung kann zu niedrig sein. Was kalt dichtet, kann warm undicht werden, wenn die Wärmeausdehnung der Bauteile die wirksame Verpressung verringert.
- Passende Verpressung: Der Ring liegt an den vorgesehenen Gegenflächen an. Systemdruck kann ihn gegen die Niederdruckseite drücken und die Kontaktpressung erhöhen; dabei bleiben Spalt und Werkstoffgrenzen maßgeblich.
- Zu starke Verpressung: Kann den Ring schädigen und bleibende Verformung begünstigen. Das Extrusionsrisiko unter Druck hängt zusätzlich von Spalt, Temperatur und Mischung ab. Eine mögliche Ursache ist eine zu flache Nut — nicht nur das Material.
Einbauhöhe — sie bestimmt die Verpressung
Entscheidend ist der wirksame Abstand zwischen Nutgrund und Gegenfläche einschließlich der Toleranzen. Bei einer Radialdichtung gehören die Durchmesser von Nut und Gegenbauteil dazu.
| Parameter | Beziehung | Bedeutung |
|---|---|---|
| Wirksame Einbauhöhe h | Verpressung = (Schnurstärke − h) / Schnurstärke × 100 % | vereinfachte geometrische Rechnung; den eingebauten Ring und seine Toleranzen berücksichtigen |
| Schnurstärke | Ausgangsmaß des konkreten Rings | Abweichungen verändern die wirksame Verpressung |
| Zielverpressung | nach passender Auslegung | kein universeller Prozentwert für alle statischen Dichtungen |
| Toleranzkette | Einbaumaße und Ringmaße | Verpressung über den kombinierten Toleranzbereich kontrollieren |
Eine Verpressungsrechnung nur mit Nennmaßen reicht nicht: Nutbearbeitung, Gegenfläche, Ringtoleranz und Wärmeausdehnung können das Ergebnis verändern. Die nominale Ersatz-Schnurstärke kommt aus der vorgesehenen Ringspezifikation, nicht allein aus der gemessenen Nuttiefe.
Nutbreite — Füllgrad und seine Fehler
Der verpresste Ring braucht seitlichen Raum. Der Füllgrad beschreibt den vom Ring belegten Anteil des nutzbaren Einbauraums. Für den Füllgrad zählen Ringvolumen, Nutgeometrie, Temperatur und mögliche Volumenänderungen im Medium.
| Füllgrad | Mögliche Folge |
|---|---|
| Unterfüllung | zu viel Bewegungsraum; der Ring kann wandern oder sich bei der Montage verdrehen |
| Passender Füllgrad | Ring positioniert und verpresst; Raum für die in der Auslegung berücksichtigten Volumenänderungen |
| Überfüllung | zu wenig Raum für Ausdehnung; hohe Belastung oder Schäden sind möglich |
Die Nutbreite allein ist keine Freigabe. Den Füllgrad anhand des passenden Herstellerleitfadens und der tatsächlich nutzbaren Geometrie bestimmen.
Axial und radial — was sich ändert
Axialdichtung: Eine Stirnflächennut wird gegen eine Gegenfläche geschlossen. Der Abstand vom Nutgrund zur Gegenfläche bestimmt die axiale Verpressung. Ein verbleibender Flächenspalt gehört dazu.
Radialdichtung: Bei einer Kolben- oder Stangendichtung erfolgt die Verpressung zwischen Nutgrund und zylindrischem Gegenbauteil. Nut- und Gegenbauteildurchmesser sowie das radiale Spiel gehören in die Rechnung.
Nutmaße aus Normen und Herstellerleitfäden sind auf die jeweilige Bauart und Größenreihe abgestimmt; sie berücksichtigen die Toleranz der Schnurstärke dieser Reihe. Außerhalb solcher Vorgaben ist eine eigene Auslegung aus tatsächlichen Maßen und Toleranzen nötig.
Was schiefgeht — und welche Rolle die Nut spielt
- Leck nach Montage: Oberflächen, Ringzustand, Verpressung, Maße und Mischung kontrollieren; der Zeitpunkt allein bestimmt die Ursache nicht.
- Leck nach Temperaturwechsel: Wärmeausdehnung und bleibende Verformung können die Kontaktpressung verändern. Auch Medienunverträglichkeit oder ein Montagefehler kommen infrage.
- Extrusion: Der Ring wird unter Druck in den Spalt gedrückt. Druck, Spalt, Temperatur und Mischung gemeinsam bewerten. Härtere Mischung oder Stützringe sind mögliche Auslegungsmaßnahmen, keine ungeprüften Ersatzteile.
- Verdrehter Ring: Kann bei der Montage entstehen. Einbauraum, Montageweg und geeignetes Schmiermittel kontrollieren; eine breite Nut ist nicht automatisch die Ursache.
Verpressung, Füllgrad und Spalt gemeinsam auslegen. Für kritische Verbindungen die Toleranzkette analysieren: Nennmaße bestätigen weder den realen Einbau noch die Eignung im Betrieb.
Häufige Fragen
Wie stark muss ein O-Ring verpresst werden?
So stark, wie Norm oder Herstellerleitfaden für Werkstoff, Schnurstärke, Druck und Temperatur vorgeben. Die Verpressung ergibt sich aus Schnurstärke und wirksamer Einbauhöhe zwischen Nutgrund und Gegenfläche; die Toleranzen der Ring- und Einbaumaße gehören in die Rechnung.
Was passiert bei zu wenig Verpressung?
Die Kontaktpressung kann zu niedrig sein. Die Verbindung kann kalt dicht sein und warm undicht werden, wenn die Wärmeausdehnung die wirksame Verpressung verringert.
Was passiert bei zu viel Verpressung?
Zu starke Verpressung kann den Ring schädigen und bleibende Verformung begünstigen. Das Extrusionsrisiko unter Druck hängt zusätzlich von Spalt, Temperatur und Mischung ab.
Warum braucht die Nut Platz in der Breite?
Der verpresste Ring weicht seitlich aus und dehnt sich mit der Temperatur aus. Ist die Nut zu voll, kann er in den Spalt gedrückt werden; ist sie zu weit, kann er wandern oder sich verdrehen.
Oder senden Sie uns Medium & Temperatur — wir empfehlen kostenlos: info@kinetics-line.com E-Mail-Programm öffnen