
Der Mechanismus
Der O-Ring liegt verpresst im Einbauraum; der Systemdruck schiebt ihn gegen die Niederdruckseite der Nut. Ist der Spalt zwischen den Bauteilen für Mischung, Druck und Temperatur zu groß, kann Material in den Spalt gedrückt werden. Bei wechselndem Druck oder Bewegung kann die Spaltkante das hineingedrückte Material nach und nach abtrennen.
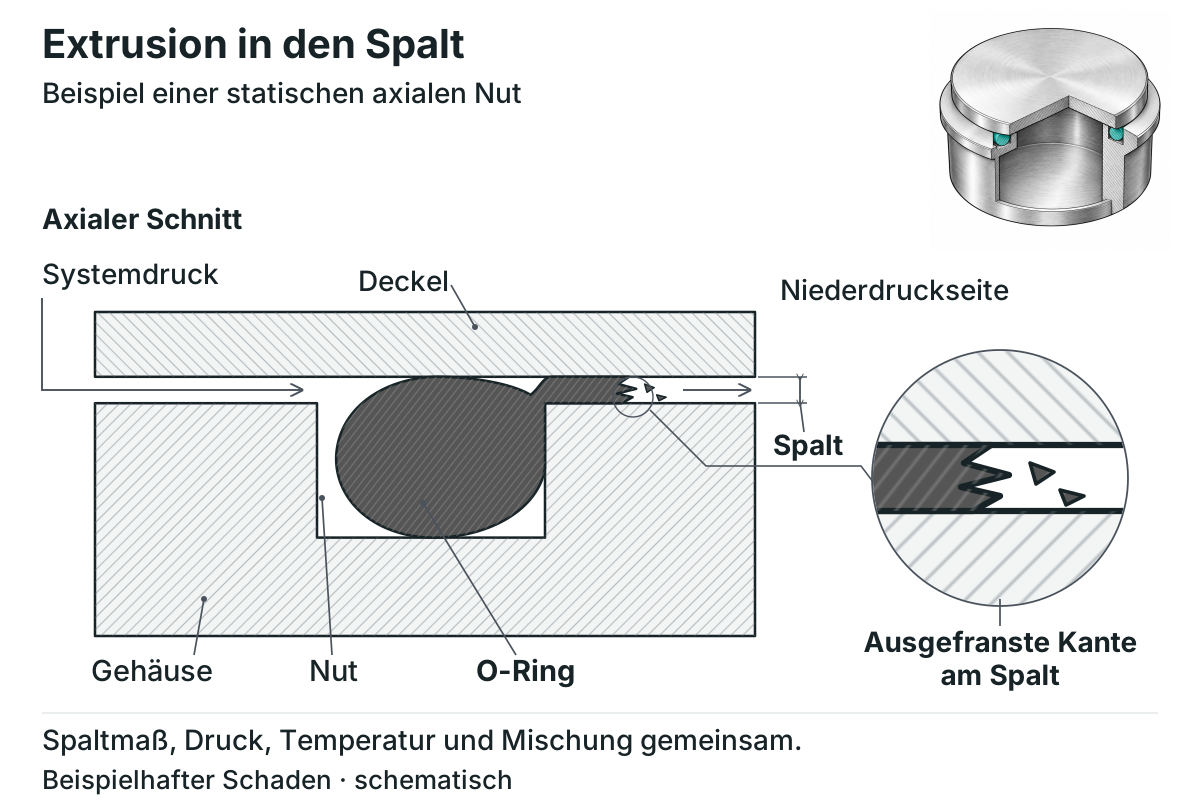
Wie groß der Spalt sein darf, legen Norm und Herstellerleitfaden für Bauart, Mischung, Druck und Temperatur fest. Wärme kann ein Elastomer weicher machen; Druckspitzen erhöhen die Belastung; eine Verformung der Bauteile unter Druck kann den Spalt im Betrieb vergrößern.
Das Schadensbild
Ein Extrusionsschaden liegt an der Kante, die zur Niederdruckseite und damit zum Spalt zeigt: ausgefranst, angeknabbert oder mit abgetrennten Stücken. Der übrige Querschnitt kann unauffällig aussehen. Das Bild gibt Hinweise, beweist die Ursache aber nicht allein.
| Schadensbild | Möglicher Zusammenhang | Zuerst prüfen |
|---|---|---|
| Ausgefranste Kante zur Niederdruckseite | Extrusion in den Spalt | Spaltmaß, Druckverlauf, Temperatur und Härte der Mischung |
| Gleichmäßig abgeflacht, ohne Kantenschaden | bleibende Verformung | Verpressung, Temperatur und Langzeitdaten der Mischung |
| Gequollen, weich oder klebrig | Medieneinfluss möglich | Mischung gegen Medium, Konzentration und Temperatur |
| Einzelner glatter Schnitt oder Kerbe | Montageschaden möglich | Kanten, Gewinde und Montageweg |
| Verhärtet und rissig über die Fläche | Wärme- oder Ozoneinfluss möglich | Temperatur, Umgebung und Mischung |
Mehrere Schadensbilder können zusammen auftreten, etwa Extrusion an einem durch Wärme erweichten Ring.
Was Extrusion begünstigt
- Spaltmaß: Toleranzen, Verschleiß oder Aufweitung unter Druck können den Spalt vergrößern. Der zulässige Spalt hängt von Druck, Temperatur, Härte und Mischung ab.
- Druckspitzen: Kurzzeitige Spitzen über dem Betriebsdruck gehören zum Druckprofil. Dauerdruck und Spitzendruck getrennt betrachten.
- Temperatur: Höhere Temperatur kann ein Elastomer weicher machen. Die Datenblattwerte der konkreten Mischung gelten.
- Härte und Mischung: Eine weichere Mischung kann bei gleichem Spalt und Druck leichter in den Spalt gedrückt werden. Die Härte allein entscheidet nicht; Mischung und Einbauraum gehören dazu.
- Bewegung: Bei dynamischen Dichtungen kommen Bewegung und Reibung hinzu. Die zulässigen Spaltmaße werden dafür nach Herstellerleitfaden ausgelegt.
Mögliche Gegenmaßnahmen
- Spalt verringern: Verschlissene Teile ersetzen oder die Toleranzen nach Auslegung einhalten. Das wirkt auf die Ursache, wo die Geometrie es zulässt.
- Härtere geeignete Mischung: Kann dem Spalt besser widerstehen, wenn die Auslegung sie vorsieht. Montagekraft, Temperatur und Medium müssen weiter passen.
- Stützring: Ein Stützring, etwa aus PTFE oder Polyamid, liegt in der Nut auf der Niederdruckseite und überbrückt den Spalt. Bei wechselnder Druckrichtung kann die Auslegung zwei Stützringe vorsehen; die Nut muss dafür ausgelegt sein.
- Druckspitzen begrenzen: Wo Druckstöße beteiligt sind, gehört das Druckprofil der Anlage zur Lösung.
Ein gleicher neuer Ring im selben Einbauraum bei gleichem Druck kann denselben Schaden zeigen. Härte, Stützring oder Spaltmaß nur nach Gerätezeichnung oder Herstellerangabe ändern; das sind Auslegungsmaßnahmen, keine ungeprüften Ersatzteile.
Was Extrusion nicht ist
Extrusion ist ein Zusammenspiel von Spalt, Druck, Temperatur und Mischung. Die Medienbeständigkeit gehört zur Auslegung gegen Extrusion; umgekehrt behebt eine härtere Mischung weder eine Medienunverträglichkeit noch einen Montageschaden. Alle Faktoren gemeinsam nach Herstellerangabe beurteilen.
Den ausgebauten Ring, den Einbauraum und das Druckprofil gemeinsam beurteilen, bevor der nächste Ring eingesetzt wird.
Häufige Fragen
Was ist O-Ring-Extrusion?
Der Systemdruck drückt Material des Rings in den Spalt zwischen den Bauteilen. An der Spaltkante kann der Ring ausfransen und nach und nach abgetragen werden.
Woran erkenne ich einen Extrusionsschaden?
An einer ausgefransten oder angeknabberten Kante auf der Niederdruckseite, die zum Spalt zeigt. Das Bild gibt Hinweise; Spaltmaß, Druck und Temperatur gehören zur Beurteilung.
Hilft ein härterer O-Ring gegen Extrusion?
Eine härtere geeignete Mischung kann dem Spalt besser widerstehen, wenn die Auslegung sie vorsieht. Den Spalt verkleinert sie nicht; Spaltmaß und Druckprofil bleiben zu prüfen.
Wann braucht ein O-Ring einen Stützring?
Wenn Druck, Spalt und Temperatur es nach der Auslegung verlangen. Der Stützring liegt auf der Niederdruckseite; bei wechselnder Druckrichtung kann die Auslegung zwei vorsehen.
Oder senden Sie uns Medium & Temperatur — wir empfehlen kostenlos: info@kinetics-line.com E-Mail-Programm öffnen