
Der Mechanismus — was im Elastomer passiert
Elastomere sind nicht gasundurchlässig. Unter erhöhtem Druck permeieren Gasmoleküle — besonders kleine wie CO₂, H₂S, N₂, CH₄ und Hochdruck-Kohlenwasserstoffe — mit der Zeit in die Elastomermatrix. Die absorbierte Menge hängt von Gasart, Partialdruck, Temperatur und Compound ab. Diese Absorption ist ein normaler physikalischer Vorgang und schädigt die Dichtung für sich genommen nicht.
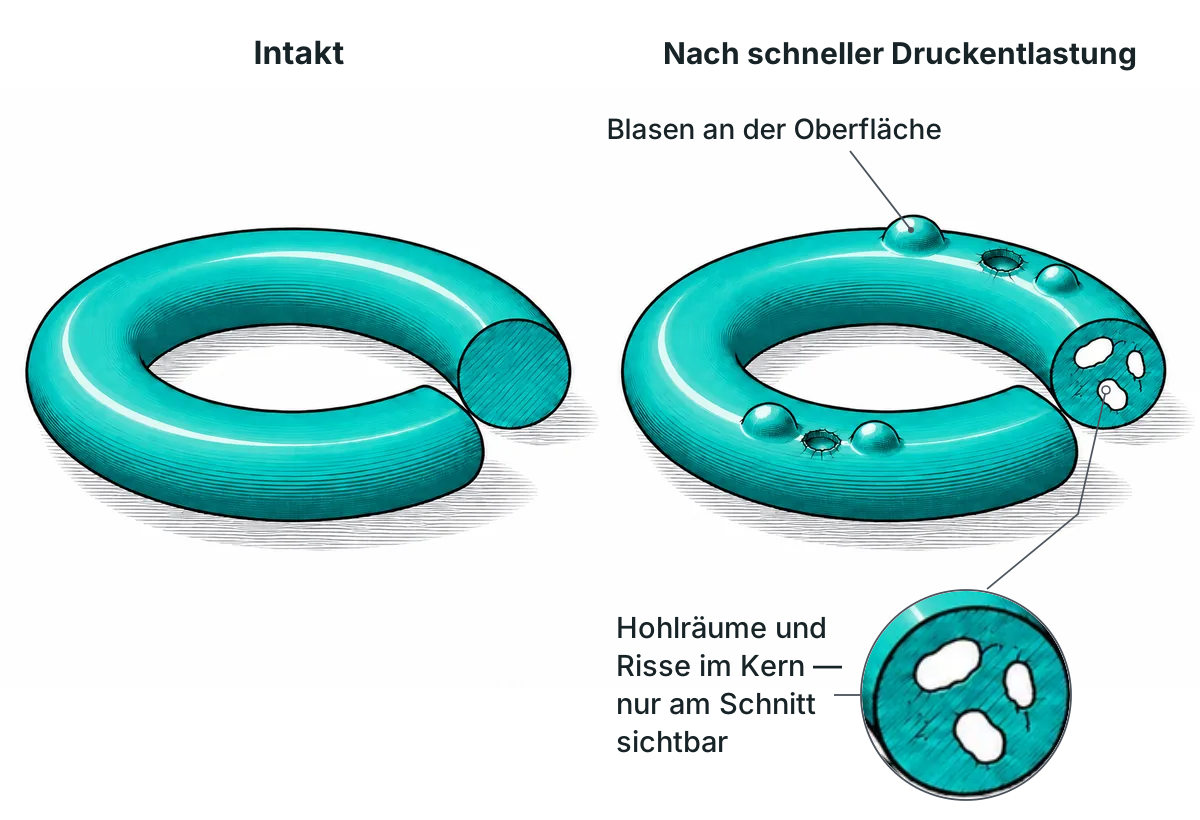
Das Problem entsteht bei der Druckentlastung. Fällt der Systemdruck schnell, ist das im Elastomer gelöste Gas nicht mehr im Gleichgewicht. Es kann nur durch Diffusion zur Oberfläche entweichen — und das braucht Zeit. Fällt der Druck schneller, als das Gas ausdiffundieren kann, bildet es Blasen in der Matrix statt kontrolliert auszugasen. Wächst der Blaseninnendruck über die lokale Zugfestigkeit des Elastomers, versagt das Material örtlich: Blasen an der Oberfläche, innere Hohlräume und Risse im Kern.
Woran man ED-Schäden erkennt
Typische ED-Signatur: kuppelförmige Blasen an der Oberfläche (teils aufgeplatzt, mit Kratern); innere Hohlräume, sichtbar erst am aufgeschnittenen Querschnitt; in schweren Fällen ein poröser Querschnitt wie Schweizer Käse; unregelmäßige, verzweigte Risse ausgehend von geplatzten Blasen — nicht entlang der Pressflächen.
Abgrenzung zu anderen Versagensarten: Chemischer Angriff/Quellung = gleichmäßige Volumenzunahme, Erweichung, klebrige Oberfläche, keine inneren Hohlräume. Druckverformungsrest = abgeflachte Pressfläche, kein innerer Schaden. Extrusion = Ausfransen an der Niederdruckkante, Schaden am Nutaustritt, nicht innen. Abrieb = fortschreitend abgetragene, glatte Lauffläche.
Was das ED-Risiko erhöht
- Hoher Systemdruck und kleine Gasmoleküle: Mehr Druck = mehr absorbiertes Gas (etwa proportional zum Partialdruck). CO₂ hat in vielen Elastomeren besonders hohe Permeabilität und verursacht ED-Schäden schon bei Drücken, die mit anderen Gasen unauffällig wären.
- Schnelle Druckentlastung: Not-Aus, schnelle Ventilbetätigung, Abblaseereignis. Gleicher Werkstoff, gleicher Druck — völlig anderes Ergebnis je nach Entlastungsrate.
- Temperatur: beeinflusst Gasaufnahme, Diffusion und Festigkeit des Elastomers. Die Wirkung auf das RGD-Risiko hängt von Gas, Compound und Betriebsbedingungen ab.
- Große Schnurstärke: mehr Volumen für Gasaufnahme, längerer Diffusionsweg nach außen. Deshalb bevorzugen manche Hochdruckgas-Anwendungen kleinere Schnüre, wo die Geometrie es erlaubt.
- Compound mit hoher Permeabilität oder niedriger Zugfestigkeit: Die Formulierung — nicht nur die Polymerfamilie — entscheidet. Zwei EPDM-Compounds verschiedener Hersteller können sich unter identischer Dekompression völlig unterschiedlich verhalten.
Werkstofffamilien — nur mit Compound-Daten vergleichen
| Werkstofffamilie | Was für den Einsatz zählt |
|---|---|
| EPDM | Die Polymerfamilie allein belegt keine RGD-Eignung. Für den konkreten Compound die Prüfdaten und das eingesetzte Gas abgleichen. |
| NBR / HNBR | RGD-qualifizierte Compounds existieren; Härte, Gas und Entlastungsrate müssen zum Prüfbericht passen. |
| FKM | RGD-Eignung hängt vom konkreten Compound und Gas ab, besonders bei CO₂ oder H₂S. |
| FFKM | Hohe Chemikalienbeständigkeit ersetzt keinen RGD-Prüfbericht. Die Eignung bleibt compound- und einsatzabhängig. |
Die Polymerfamilie ist kein RGD-Nachweis. Entscheidend sind Compound, Härte, Schnurstärke, Gas, Druck, Temperatur, Entlastungsrate und Nutauslegung. Den RGD-Prüfbericht mit den realen Betriebsbedingungen abgleichen.
Risiko senken — die Stellschrauben
- ED-qualifizierten Compound wählen: Allgemeine Sorten einer Werkstofffamilie sind nicht automatisch hochdruckgastauglich. Für Hochdruckgas den RGD-Prüfbericht des konkreten Compounds nach NORSOK M-710, ISO 23936-2 oder gleichwertig lesen und Gas, Druck, Temperatur und Entlastungsrate der Prüfung mit dem Betrieb abgleichen.
- Entlastungsrate kontrollieren: Eine kontrollierte, langsamere Druckentlastung gibt aufgenommenem Gas mehr Zeit zum Ausdiffundieren und kann das RGD-Risiko senken. Ob sie im konkreten Betrieb ausreicht, muss die Auslegung zeigen.
- Höhere Härte innerhalb der Familie: Steifere Matrix widersteht der Blasenexpansion besser. Preis dafür: höhere nötige Pressung, schlechtere Anpassung an Oberflächenfehler.
- Korrekte Nutauslegung: hält die vorgesehene Verpressung und Stützgeometrie — Basis für Stabilität unter Hochdruckgas.
- Stützringe erwägen: reduzieren Extrusionsrisiko und stützen die Kompressionsgeometrie.
Die O-Ringe in MULTISEAL PRO sind für Haushalt und Garten gedacht — nicht für Hochdruckgas mit Dekompressionsrisiko.
Explosive Dekompression ist ein physikalischer Mechanismus, kein Qualitätsmangel: Das Elastomer hat unter Druck Gas absorbiert — wie jedes Elastomer — und das Gas expandierte schneller, als es entweichen konnte. Versagensart am Querschnitt identifizieren, RGD-qualifizierten Compound wählen, Entlastungsprozedur prüfen — das senkt das Risiko eines erneuten Ausfalls.
Häufige Fragen
Wie erkenne ich explosive Dekompression an einem O-Ring?
An Blasen und Kratern an der Oberfläche und an Hohlräumen im Inneren. Die inneren Schäden zeigt erst der aufgeschnittene Querschnitt — deshalb den Ring vor dem Entsorgen aufschneiden.
Welcher Werkstoff ist gegen explosive Dekompression beständig?
Kein Werkstoff pauschal. Für Hochdruckgas den RGD-Prüfbericht des konkreten Compounds nach NORSOK M-710 oder ISO 23936-2 lesen und Prüfbedingungen für Gas, Druck, Temperatur und Entlastungsrate mit dem Betrieb abgleichen.
Hilft es, den Druck langsamer abzulassen?
Ja, eine kontrollierte, langsamere Druckentlastung gibt aufgenommenem Gas mehr Zeit zum Ausdiffundieren und kann das RGD-Risiko senken. Ob sie im konkreten Betrieb ausreicht, muss die Auslegung zeigen.
Sind die O-Ringe aus MULTISEAL PRO für Hochdruckgas geeignet?
Nein. Sie sind für Haushalt und Garten gedacht.
Oder senden Sie uns Medium & Temperatur — wir empfehlen kostenlos: info@kinetics-line.com E-Mail-Programm öffnen